Industrias
Manufactura
Plantas donde una parada no planeada cuesta más que todo lo demás junto.
Qué resuelve
El costo de un motor no es el motor: es el turno que no produjo mientras se cambiaba.
Qué se mide aquí
Cada señal, con la norma que la respalda
155 °C
Clase F · B 130 · H 180 · ambiente de referencia 40
Temperatura de motor
Por clase de aislamiento del devanado. Un motor clase F no se juzga con el límite de uno clase B.
IEC 60034 · NEMA MG-12,8–4,5 mm/s
Frontera A/B según grupo · zona C vigilar · zona D parar
Vibración de máquina
Milímetros por segundo llevados a zonas de acción según tamaño y montaje.
ISO 10816-3Uniformidad de horno
Dispersión entre zonas y adherencia al punto de consigna, que es lo que decide si el lote sale.
AMS2750 · ISO 13579> 15 K
Sobre el componente gemelo · 4–15 programado · 1–3 investigar
Tablero eléctrico
ΔT sobre la fase de referencia, con la clase de acción que corresponde.
NETA MTS
El catálogo completo son 311 normas en catorce dominios, y vive dentro de la plataforma —junto al campo donde se pone el número—, no en un anexo del manual.
Un caso concreto
Un horno no se juzga por su temperatura máxima
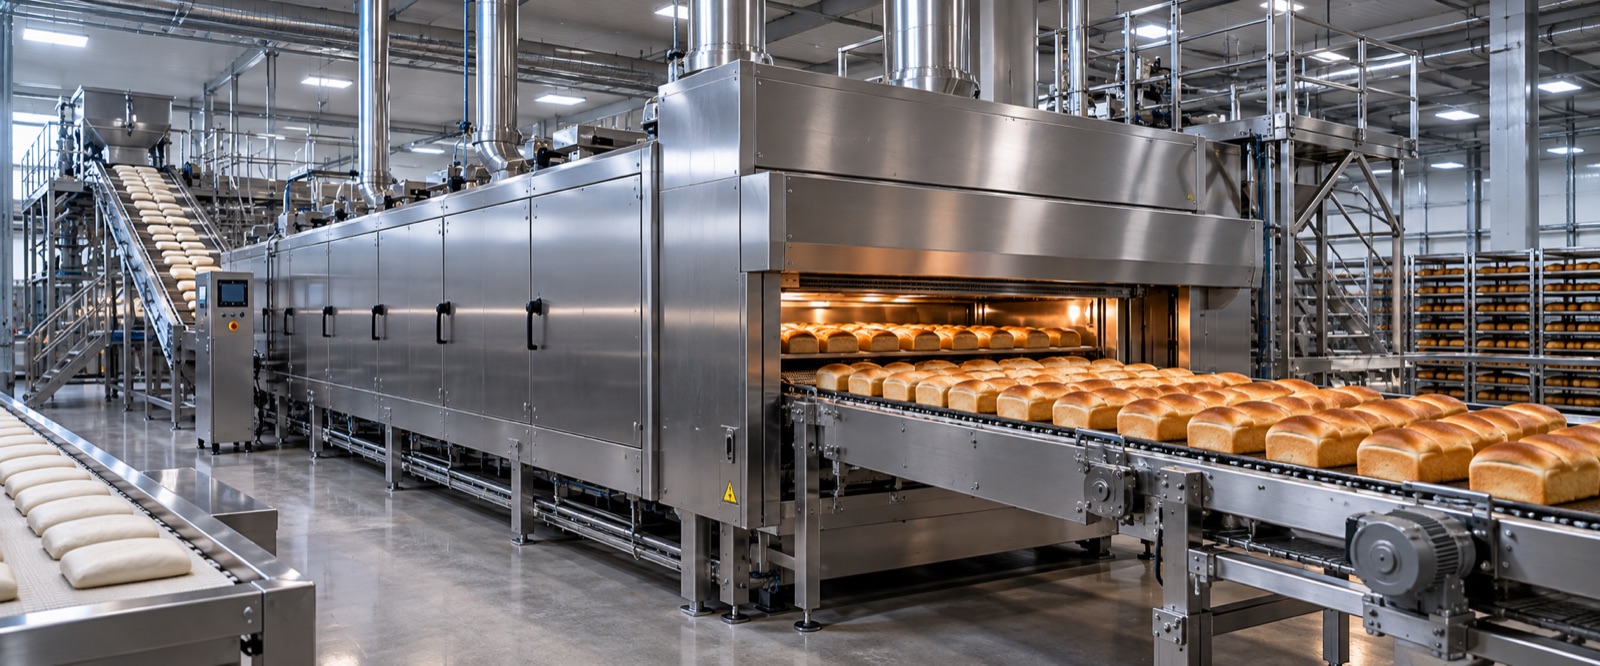
El horno de túnel es el ejemplo más claro de por qué el punto más caliente no sirve como diagnóstico. Un horno está caliente: ese es su trabajo. Lo que decide si el lote sale es el PERFIL — qué tan parejo está de zona a zona y cuánto se aparta del punto de consigna. Un horno con el máximo dentro de rango y una zona fría a la entrada saca producto crudo por un lado de la banda.
Uniformidad entre zonas
AMS2750 · ISO 13579La dispersión entre las zonas del horno. Es el número que dice si el producto sale parejo, y el que un cliente audita.
Adherencia al punto de consigna
ISO 13579Cuánto se aparta cada zona de su objetivo, con el signo: pasada o corta. Un promedio correcto puede esconder las dos.
Deriva del perfil en el turno
ISO 18434-1Cómo cambia el perfil a lo largo del turno. Una resistencia que se degrada no falla de golpe: el perfil se inclina durante semanas.
Paro evitado, contado
Cuando una alarma predictiva termina en una orden de trabajo antes de la falla, queda registrado como paro evitado. Es el número que justifica el sistema al año siguiente.